Artykuł sponsorowany
Jak dobrać metodę wykonania gwintu, gdy liczy się powtarzalność w serii metalowych detali
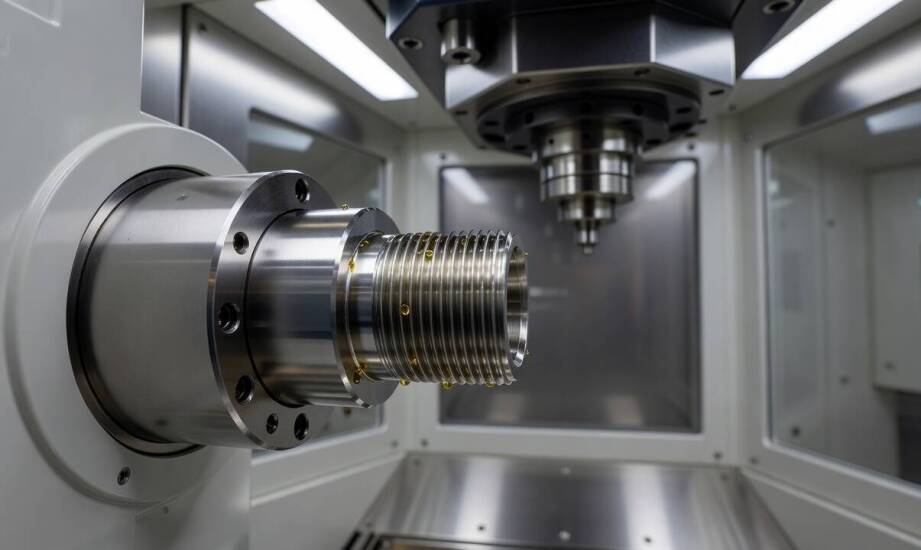
W produkcji pojedynczego detalu gwintowanego tolerancja pasowania po montażu ma znaczenie głównie dla tej jednej sztuki, gdzie ewentualne poprawki można nanieść ręcznie. W serii kilkuset lub kilku tysięcy elementów każdy gwint musi zachować identyczne wymiary średnicy podziałowej, skoku i kąta zarysu. Dzięki temu wyprodukowane części pasują do siebie wymiennie podczas składania mechanizmów, bez konieczności selekcji rozmiarowej czy wprowadzania dodatkowych operacji dopasowujących. Utrzymanie wymaganej powtarzalności wymusza świadomy wybór technologii już na wczesnym etapie programowania maszyn.
Metody gwintowania a stabilność wymiarowa
Każdy wariant obróbki skrawaniem inaczej rozkłada siły fizyczne i wpływa na tempo zużycia ostrzy. Gwintowanie klasycznym gwintownikiem to najczęściej operacja jednoprzebiegowa, w której zęby narzędzia pracują na całej długości zarysu w tym samym momencie. W produkcji wielkoseryjnej takie obciążenie powoduje szybkie zużycie krawędzi tnących i zwiększa ryzyko złamania narzędzia, szczególnie przy materiałach o twardości powyżej 40 HRC lub w głębokich otworach nieprzelotowych. Z kolei frezowanie gwintu rozkłada nacisk na wiele zębów obracającego się frezu. Pozwala to na zaprogramowanie wielokrotnych przejść z możliwością bieżącej korekty promienia narzędzia bezpośrednio w systemie sterowania obrabiarki. Toczenie zarysu nożem tokarskim obciąża pojedyncze ostrze przez cały czas skrawania wzdłużnego, co narzuca potrzebę regularnej wymiany płytki skrawającej przy realizacji dłuższych partii surowca.
Gwintownik zapewnia najwyższą wydajność i powtarzalność w seriach standardowych zarysów metrycznych lub calowych, zwłaszcza w materiałach miękkich i średniotwardych, takich jak aluminium czy stale konstrukcyjne. Sprawdza się najlepiej, gdy gwint wewnętrzny posiada tolerancję 6H, a gwint zewnętrzny 6g, o ile sama konstrukcja mechaniczna detalu nie zawiera cienkich ścianek. Ryzyko uszkodzenia surowca lub zniszczenia narzędzia rośnie w przypadku obróbki elementów cienkościennych oraz detali ze stali ulepszanych cieplnie. Użycie gwintownika w takich warunkach może doprowadzić do odkształceń wymiarowych lub mikropęknięć obrabianej części, wymuszając odrzucenie całej wyprodukowanej partii.
Frezowanie radzi sobie znacznie lepiej z cienkościennymi korpusami dzięki obniżonym siłom skrawania, które nie powodują sprężystego ugięcia obrabianego materiału. Ta technologia sprawdza się przy surowcach trudniejszych w obróbce, takich jak stopy tytanu czy stal hartowana do około 62 HRC. Daje także technologowi możliwość płynnej korekty średnicy podziałowej w trakcie trwania procesu produkcyjnego, bez wyciągania narzędzia z głowicy obrabiarki. Wykorzystanie frezowania w maszynach numerycznych umożliwia wykonanie otworów gwintowanych o różnej średnicy tym samym frezem, pod warunkiem zachowania identycznej wartości skoku.
Dobór metody na podstawie rysunku i tolerancji
Toczenie sprawdza się przy produkcji detali osiowosymetrycznych, takich jak wałki napędowe, sworznie montażowe czy tuleje łożyskowe. Kontrola geometrii osiowej i minimalizacja błędów bicia odgrywają w takich aplikacjach istotną rolę dla późniejszej pracy podzespołu. Nowoczesna tokarka pozwala na precyzyjne kształtowanie profilu gwintu wraz z niezbędnymi fazami i rowkami odciążającymi w jednym zamocowaniu materiału. Eliminuje to błędy bazowania wynikające z przekładania detalu między różnymi maszynami i skutecznie zmniejsza kumulację niedokładności w długiej serii produkcyjnej.
Ostateczną decyzję technologiczną warunkują zawsze parametry odczytane z rysunku technicznego. Należą do nich zadeklarowana klasa dokładności, tolerancja średnicy podziałowej, tolerancja skoku oraz wymagana chropowatość powierzchni boku zarysu. Gdy dokumentacja projektowa narzuca bardzo wąskie tolerancje średnicy podziałowej lub zakłada pracę w materiale o nierównomiernej twardości powierzchniowej, frezowanie lub toczenie dają operatorowi znacznie większą kontrolę nad uzyskiwanym wymiarem niż gwintownik maszynowy. Kwalifikacja konkretnego detalu do produkcji wielkoseryjnej następuje po weryfikacji, czy wybrana technologia utrzymuje stabilne parametry przez cały cykl bez wprowadzania ciągłych postojów korekcyjnych.
Przejście od dokumentacji projektowej do wykonania detalu obejmuje wnikliwą analizę wymiaru otworu początkowego, dobór gatunku węglika i wyznaczenie parametrów skrawania. Operator następnie przygotowuje detal próbny, po którym następuje szczegółowa kontrola średnicy podziałowej sprawdzianem tłoczkowym lub odpowiednim mikrometrem do gwintów. Przedsiębiorstwa z branży motoryzacyjnej oraz producenci galanterii metalowej oczekują wysokiej powtarzalności takiego procesu. Utrzymanie jednolitego standardu obróbki redukuje problemy ze spasowaniem tysięcy drobnych komponentów na docelowym etapie montażu końcowego.
Firma Staltim Stawiarscy od czwartego pokolenia kontynuuje rodzinną tradycję obróbki metali w Częstochowie, zapoczątkowaną w latach 40. XX wieku. Własny park nowoczesnych maszyn CNC oraz automatów krzywkowych umożliwia precyzyjne toczenie detali. Zakład wykonuje również frezowanie oraz gwintowanie cnc elementów metalowych o długości do 1 metra i średnicy od 2 do 200 milimetrów. W ramach współpracy z sektorem przemysłowym przedsiębiorstwo obsługuje seryjne partie produkcyjne dla partnerów z Polski i zagranicy, realizując między innymi cięcie profilowane aluminium oraz obróbkę mosiądzu.
Ostateczna jakość zarysu uzyskiwanego w produkcji seryjnej zależy od zgodności wybranej technologii z rodzajem obrabianego stopu i docelową geometrią detalu. Właściwe dopasowanie metody frezowania, toczenia lub gwintowania do wymagań rysunkowych zapewnia pożądaną stabilność wymiarową w trakcie całej realizacji zamówienia. Starannie zaprogramowany proces technologiczny sprawia, że kolejne setki wyprodukowanych części zachowują swobodną zamienność, co bezpośrednio usprawnia pracę na stanowiskach montażowych.
Kategorie artykułów
Polecane artykuły

Zastosowanie technologii VR w tworzeniu interaktywnych doświadczeń na wydarzeniach.
Technologia VR zyskuje na popularności w organizacji wydarzeń, oferując uczestnikom unikalne doświadczenia. Dzięki immersyjności, jaką zapewnia wirtualna rzeczywistość, możliwe jest przeniesienie ich w zupełnie nowe światy, co zwiększa zaangażowanie i interakcję. Wprowadzenie VR do eventów firmowych

Rework a bezpieczeństwo pakowania produktów: co warto wiedzieć
Rework odgrywa kluczową rolę w bezpieczeństwie pakowania, zwłaszcza w kontekście e-commerce. Odpowiednie pakowanie chroni towary przed uszkodzeniami, co wpływa na jakość oraz satysfakcję klienta. Profesjonalne podejście do konfekcjonowania zapewnia solidne i bezpieczne opakowanie, które spełnia ocze